
Tendances du traitement des eaux industrielles en 2026
Le traitement de l'eau industrielle passe d'un "traiter et libérer" modèle à un "récupérer et réutiliser" un. Dans les secteurs de la chimie, de l’exploitation minière, des énergiesnouvelles et de la galvanoplastie, les usines sont contraintes par des limites de rejet plus strictes, la pénurie d’eau et les coûts énergétiques à boucler la boucle de l’eau et à récupérer les sels et les métaux qu’elle contient.
💧 Pourquoi 2026 est un tournant pour l'eau industrielle
Trois pressions ont convergé. Premièrement, les limites de rejet pour les hautes-salinité et haute-Les flux de DCO continuent de se resserrer, la dilutionn’est donc plus une option. Deuxièmement, l’eau industrielle est de plus en plus considérée comme une ressource plutôt que comme un service public, ce qui modifie l’économie de la réutilisation. Troisièmement, les objectifs carbone et ESG récompensent désormais les usines qui réduisent leur énergie par mètre cube traité - c'est donc l'efficacité, et pas seulement la conformité, qui détermine le choix des équipements.
⚡ Tendance 1 : le zéro rejet de liquide se généralise
Zéro rejet de liquide (ZLD) est passé d'une option premium à une conception par défaut dans unnouveau sommet-projets de salinité. Un train ZLD typique combine pré-traitement, concentration membranaire et évaporation-cristallisation, atteignant 95-98% récupération de l'eau avec du sel cristallisé d'une pureté de 97-98%. Le principe est simple : sans rejet de liquide, l'usine supprime entièrement tout risque de rejet et convertit un flux de déchets en un solide vendable ou réutilisable.
♻️ Tendance 2 : Des eaux usées à la ressource
Le deuxième changement concerne la manière dont le concentré est valorisé. Au lieu de traiter les saumures mélangées comme des déchets, de plus en plus d’usines séparent désormais les sels, récupèrent les métaux lourds et renvoient l’eau traitée à la production. La récupération du chlorure de sodium, du sulfate de sodium et de métaux tels que lenickel ou le cuivre peut compenser une partie des coûts d'exploitation et, dans certains projets, les matériaux récupérés transforment un centre de coûts en une modeste source de revenus.
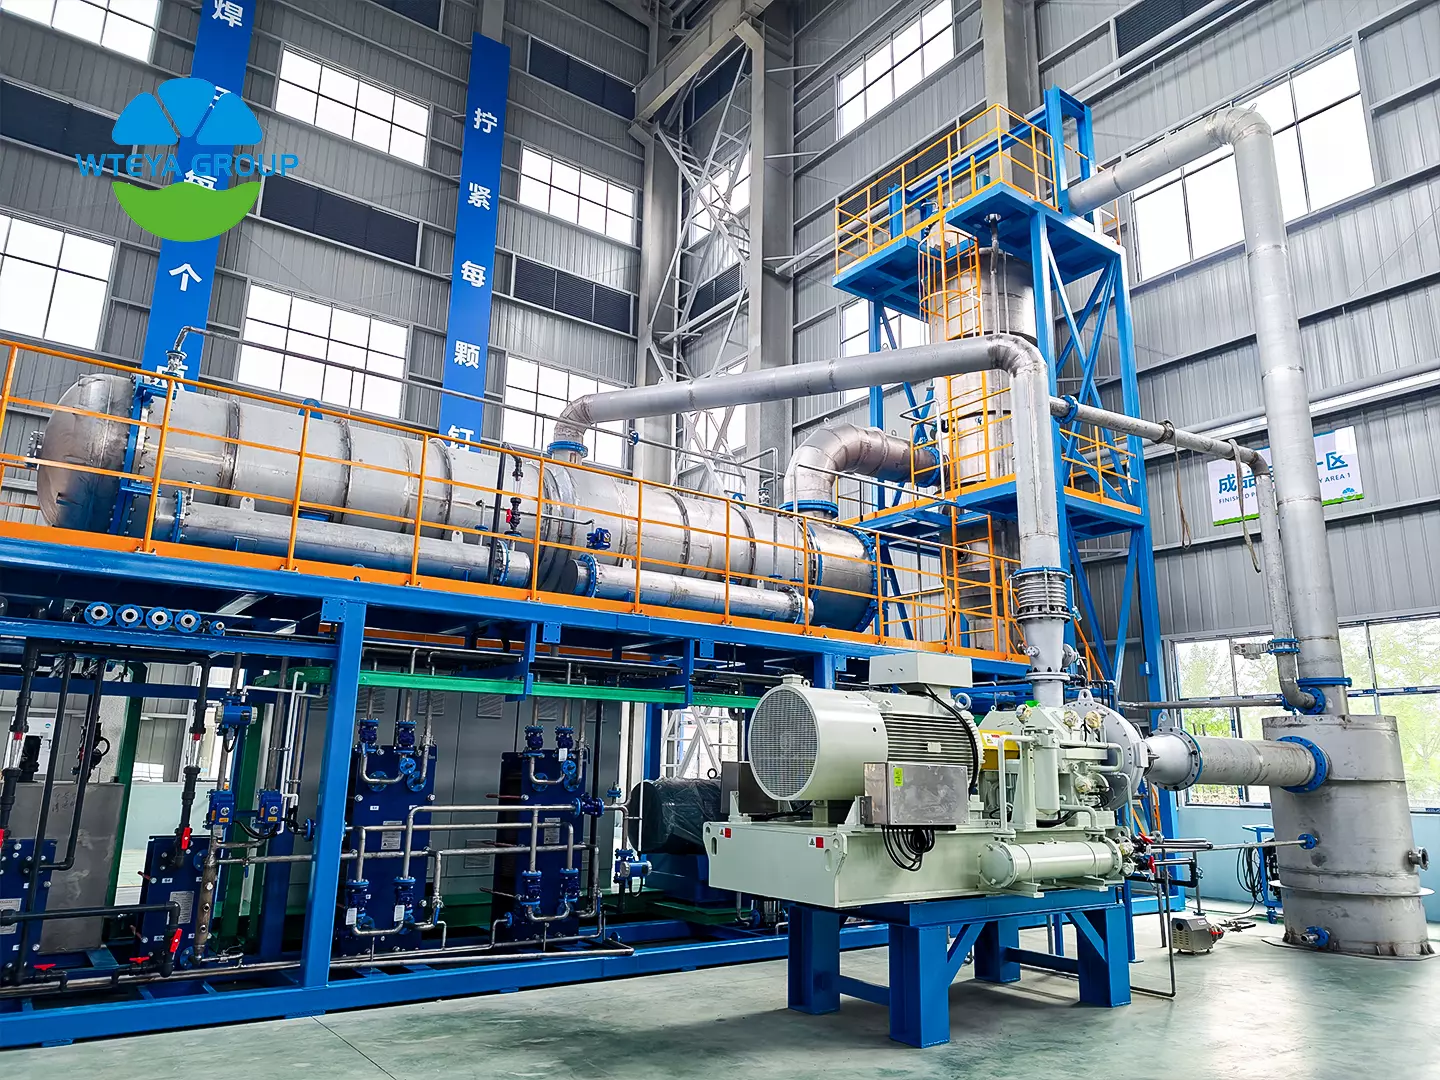
🔧 Tendance 3 : Énergie-Évaporation efficace avec MVR
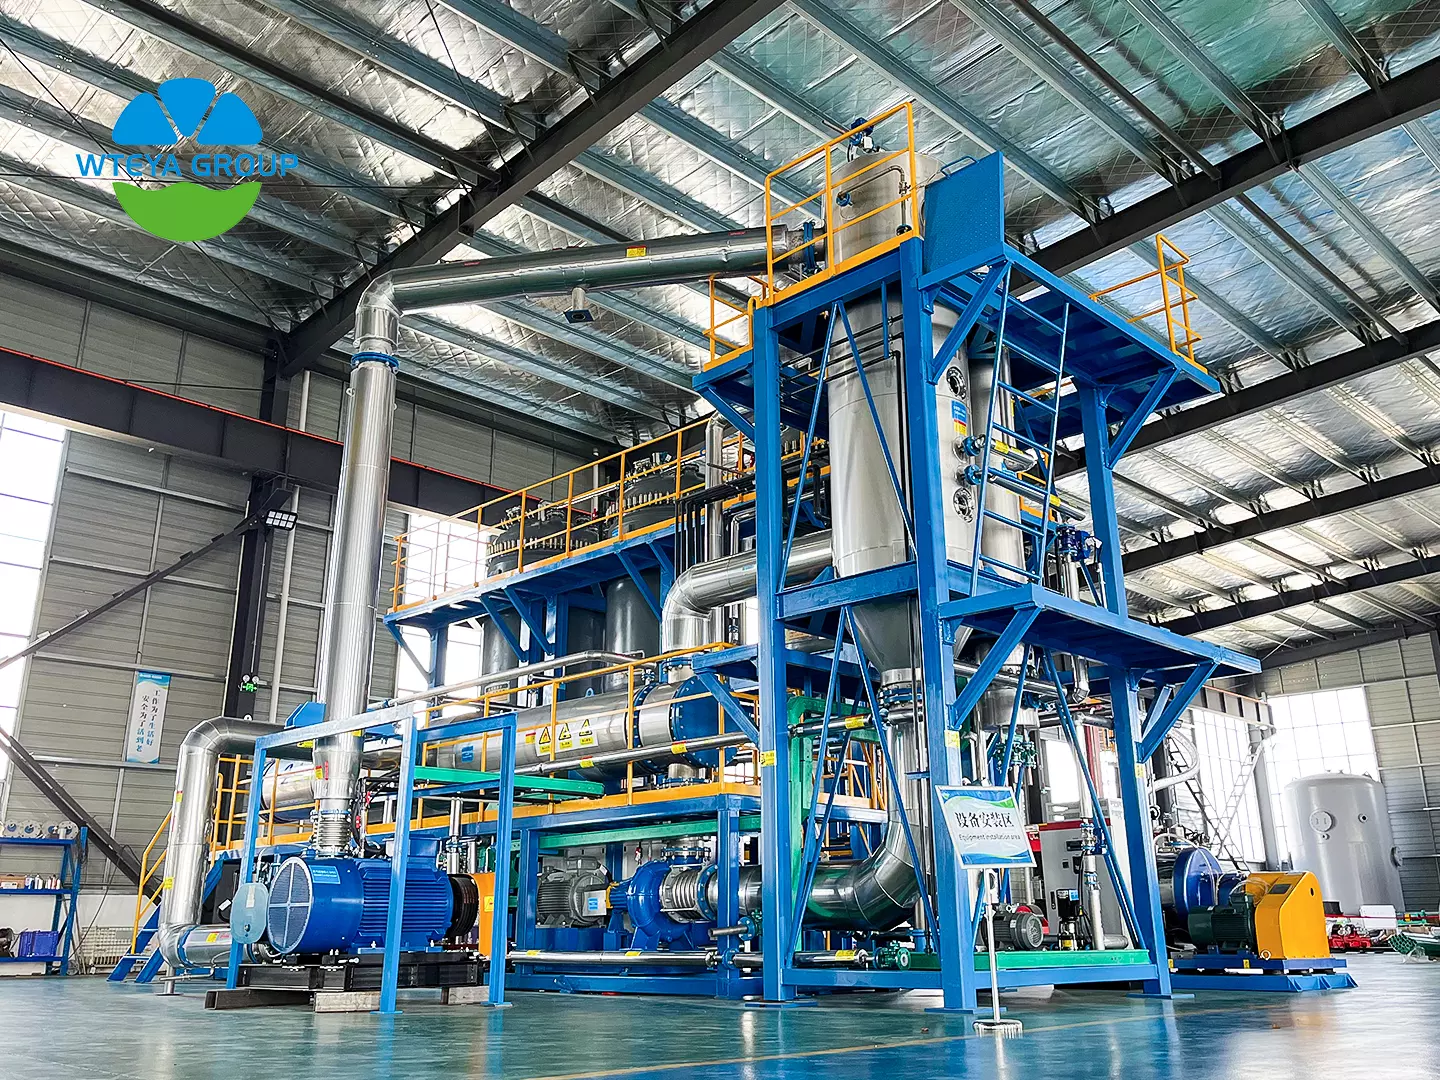
L'énergie représente le coût d'exploitation le plus important en matière d'évaporation, c'est pourquoi Évaporateurs MVR deviennent la valeur par défaut pour lanouvelle capacité d’évaporation. Une unité MVR fonctionne à l'électricité au lieu de la vapeur et consomme environ 30-45 kWh par tonne d'eau évaporée, réduisant la consommation d'énergie de 60-70% par rapport à un classique multi-évaporateur à effet. Sans réseau de vapeur à construire ou à entretenir, les usines simplifient également leurs services publics et réduisent les coûts d'infrastructure du site.
📊 Tendance 4 : Surveillancenumérique et fonctionnement intelligent
L'automatisation est devenue un différenciateur plutôt qu'un luxe. Le contrôle PLC avec connectivité cloud permet à un opérateur de superviser plusieurs unités, tandis que la mesure en ligne de la densité et de la conductivité maintient le focus sur la cible sans échantillonnage manuel. Les modèles de mise à l'échelle prédictive avertissent de l'encrassement avant que la productionne chute et que les données-l'optimisation pilotée ajoute un supplément 5-10% économie d'énergie en plus de la conception de base.
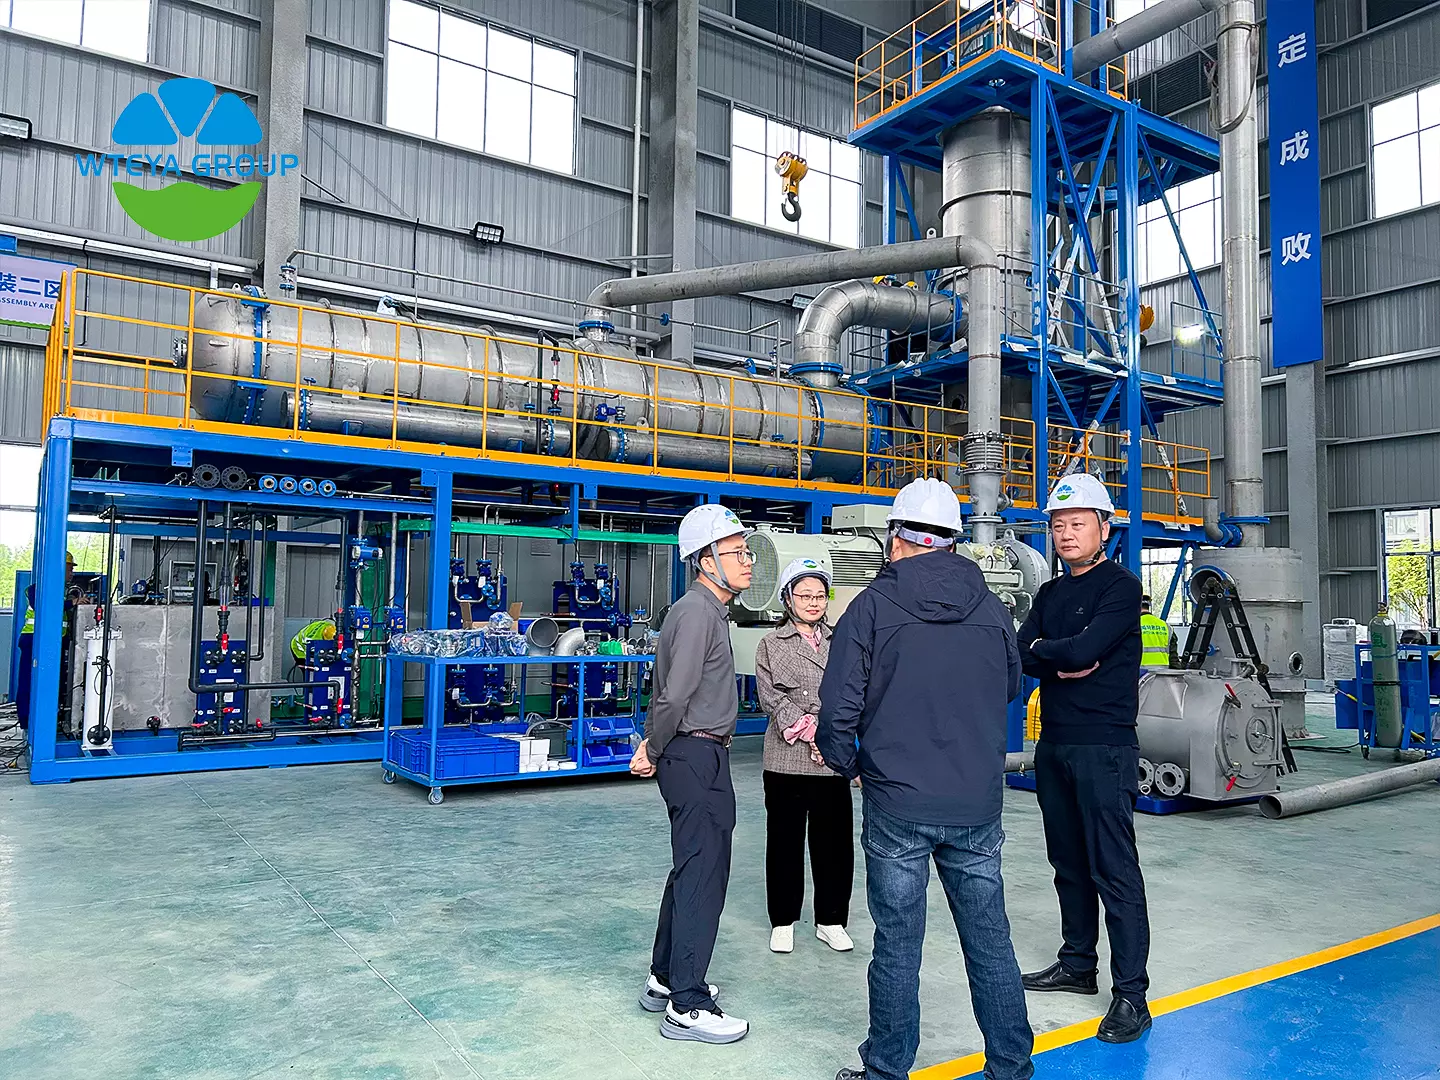
🏆 Comment WTEYA vous aide à garder une longueur d'avance
WTEYA a construit l'évaporation, la cristallisation et systèmes membranaires depuis près de 20 ans, au service 2 000+ clients avec près de 200 brevets et la disponibilité des équipements de 99% ou supérieur. Nos ingénieurs partent de votre analyse de l'eau et des conditions du site, puis dimensionnent un train qui respecte les limites et les objectifs d'exploitation les plus stricts, et pas seulement le permis actuel.
❓ Questions fréquemment posées
Quel est le plus grand changement dans le traitement des eaux industrielles en 2026 ?
Le passage de la décharge à la récupération. Le zéro rejet de liquide devient un choix de conception standard dans les environnements à haute température.-projets de salinité, et le concentré est de plus en plus traité comme une source de sel et d’eau récupérables plutôt que comme un déchet.
Combien d’énergie un évaporateur MVR permet-il d’économiser ?
Par rapport au multi conventionnel-effet d'évaporation, un système MVR peut réduire la consommation d'énergie de 60-70%, car il recompresse la vapeur qu'il produit au lieu de compter sur un approvisionnement en vapeur vive.
Les eaux usées industrielles peuvent-elles vraiment être transformées en ressource ?
Oui. Avec le bon pré-traitement, concentration membranaire et évaporation-cristallisation, une plante peut récupérer 95-98% de son eau et cristalliser les sels à 97-98% pureté pour la réutilisation ou la vente.
WTEYA est un fabricant professionnel d'équipements d'évaporation avec près de 20 ans d'expérience. Nous fournissons des solutions personnalisées et un OEM complet & Services ODM pour vos besoins spécifiques en matière d'eau, de site et de capacité.
Planifier un appel vidéo avecnos ingénieurs pour explorer vos options.
📲WhatsApp : +86-1800 2840 855
📧 E-mail : infos@wteya.com
🌐 Site Internet : www.wteya.com


Suivant: Pas plus