
Eau de mine ZLD : conception d'évaporation et de cristallisation
L’eau constitue le flux de déchets le plus important dans la plupart des exploitations de métaux et de charbon, et c’est également le flux que les régulateurs surveillent de plus près. L’absence de rejet liquide transforme cette responsabilité en boucle fermée : l’eau est récupérée pour être réutilisée et les sels dissous quittent le site sous forme de solide sec.
La conception d’un système ZLD d’eau de minene consiste pas à boulonner un évaporateur sur une installation existante. Le débit varie en fonction des précipitations et de la saison, la salinité passe de saumâtre à hypersaline, et la dureté et les métaux attaquent toutes les surfaces de transfert de chaleur. Cet article explique comment le train est assemblé, où va l'énergie et comment les équipements d'évaporation et de cristallisation sont sélectionnés.
🌍 Pourquoi l'eau de minen'a besoin d'aucun rejet de liquide
Denombreuses mines opèrent dans des régions arides où aucun plan d'eau récepteurne peut accepter de rejet, ou où le permis plafonne la salinité bien en dessous de ce que le traitement conventionnel peut atteindre. Dans ces cas-là, ZLD est la seule voie d’accès à un permis, et l’eau récupérée devient un actif d’exploitation plutôt qu’un centre de coûts.
Un puits-le train conçu récupère 90-95% de l'eau entrante sous forme de distillat ou de perméat qui retourne au traitement du minerai, à la suppression des poussières ou au lavage. La fraction restante reste sous forme d'humidité dans le gâteau de sel déshydraté, qui est mis en décharge ou vendu en fonction de sa pureté.
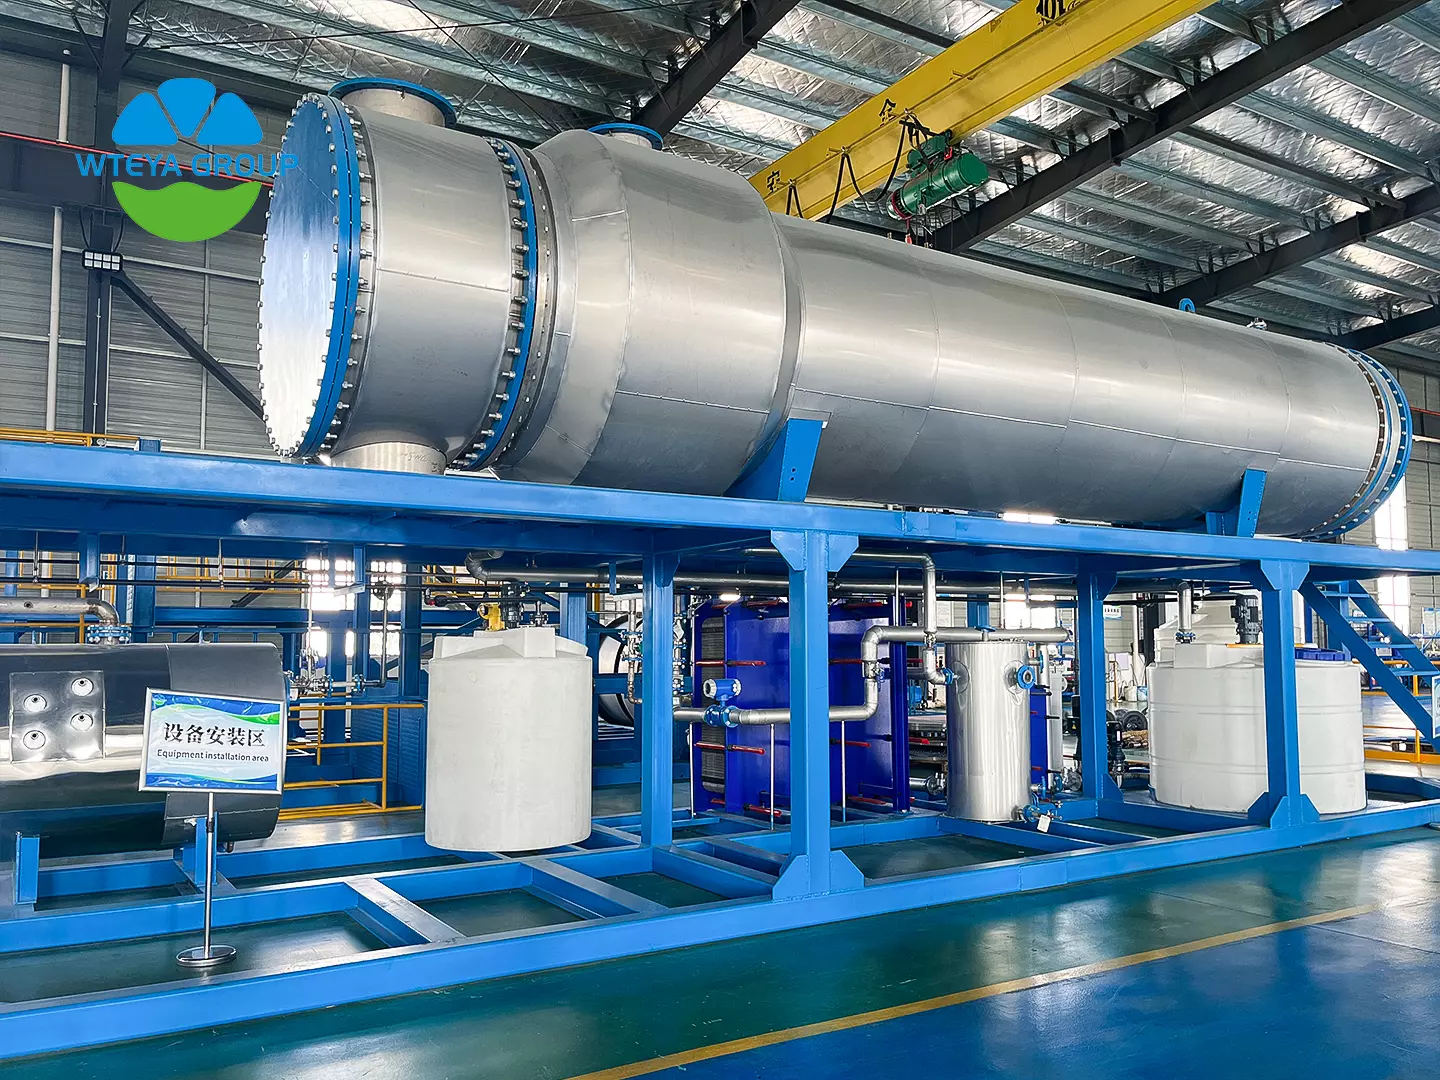
🧪 Qu'est-ce qui rend l'eau de mine difficile à traiter
L’eau de minen’est pas un cours d’eau stable. Les solides totaux dissous se situent généralement entre 1 000 et 10 000 mg/L en charbon et base-les travaux métallurgiques, tandis que le surnageant des résidus et certaines opérations d'or ou de cuivre dépassent 30 000 mg/L. Le sulfate et le chlorure dominent généralement la balance anionique, le calcium, le magnésium et le sodium étant du côté des cations.
Dureté de 200 à 2 000 mg/L comme le CaCO3, la silice dissoute, le fer, le manganèse et occasionnellement des métaux lourds poussent tous la conception vers le ramollissement et la filtration avant toute étape de concentration. La variabilité du débit est le deuxième facteur : fonte desneiges et humidité-Les événements saisonniers peuvent multiplier les afflux en quelques jours, de sorte que le volume d'égalisation et la capacité modulaire sont aussi importants que le taux de traitement de pointe.
⚙️ Les Quatre-Train de traitement de scène
1. Égalisation et prétraitement. Un bassin revêtu dimensionné pour un débit moyen de 12 à 24 heures absorbe les événements de tempête et permet à la chimie de se stabiliser. L'ajustement du pH, la coagulation et la clarification éliminent les matières en suspension, suivis d'une filtration multimédia et d'une ultrafiltration pour protéger les membranes en aval.
2. Adoucissement. Chaux froide ou chaux-le ramollissement à la soude diminue la dureté en dessous 50 mg/L en CaCO3 et co-précipite la silice et les métaux. Cette étape décide si l'évaporateur fonctionne pendant des mois ou s'il s'encrasse en quelques semaines.
3. Concentration membranaire. L'osmose inverse - étape saumâtre d'abord, puis étape eau de mer ou DTRO - élève la concentration de la saumure à 60 000 à 80 000 mg/L à 60-75 ans% récupération. Chaque mètre cube retiré ici représente un mètre cube que l'évaporateurn'a jamais besoin de faire bouillir.
4. Évaporation et cristallisation. La saumure est concentrée jusqu'à saturation, cristallisée et déshydratée par centrifugeuse ou filtre-presse pour obtenir un gâteau avec 3 à 5% humidité. Le condensat revient avec une conductivité inférieure à 10 µS/cm et peut être réutilisé directement.
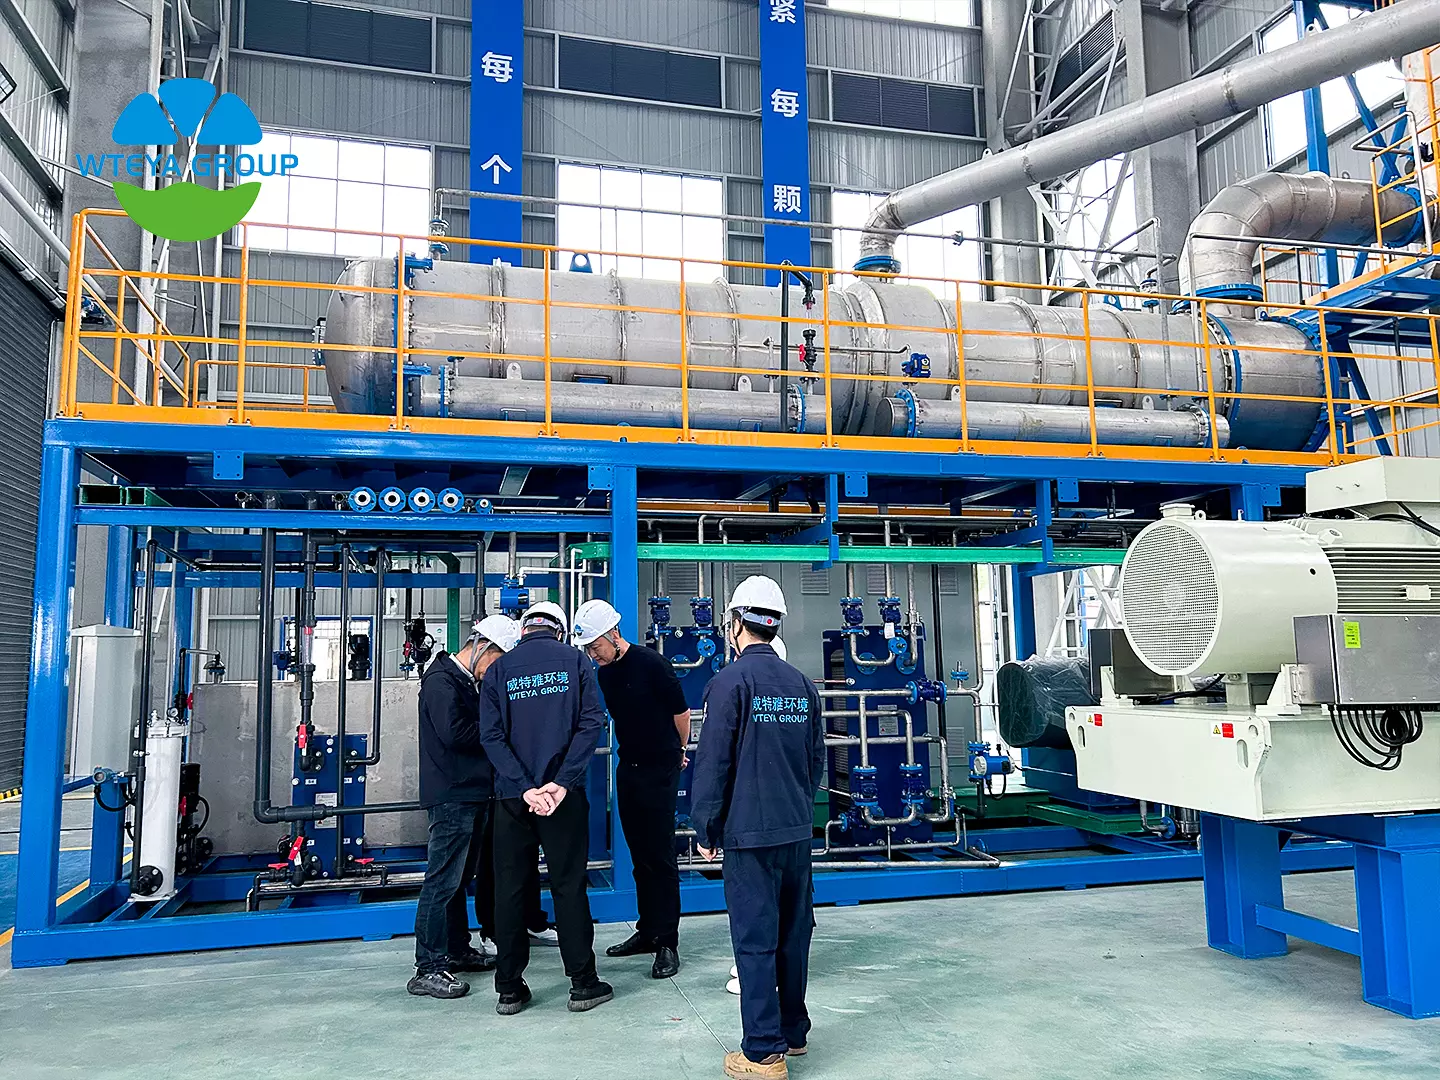
🔧 Choisir l'évaporateur
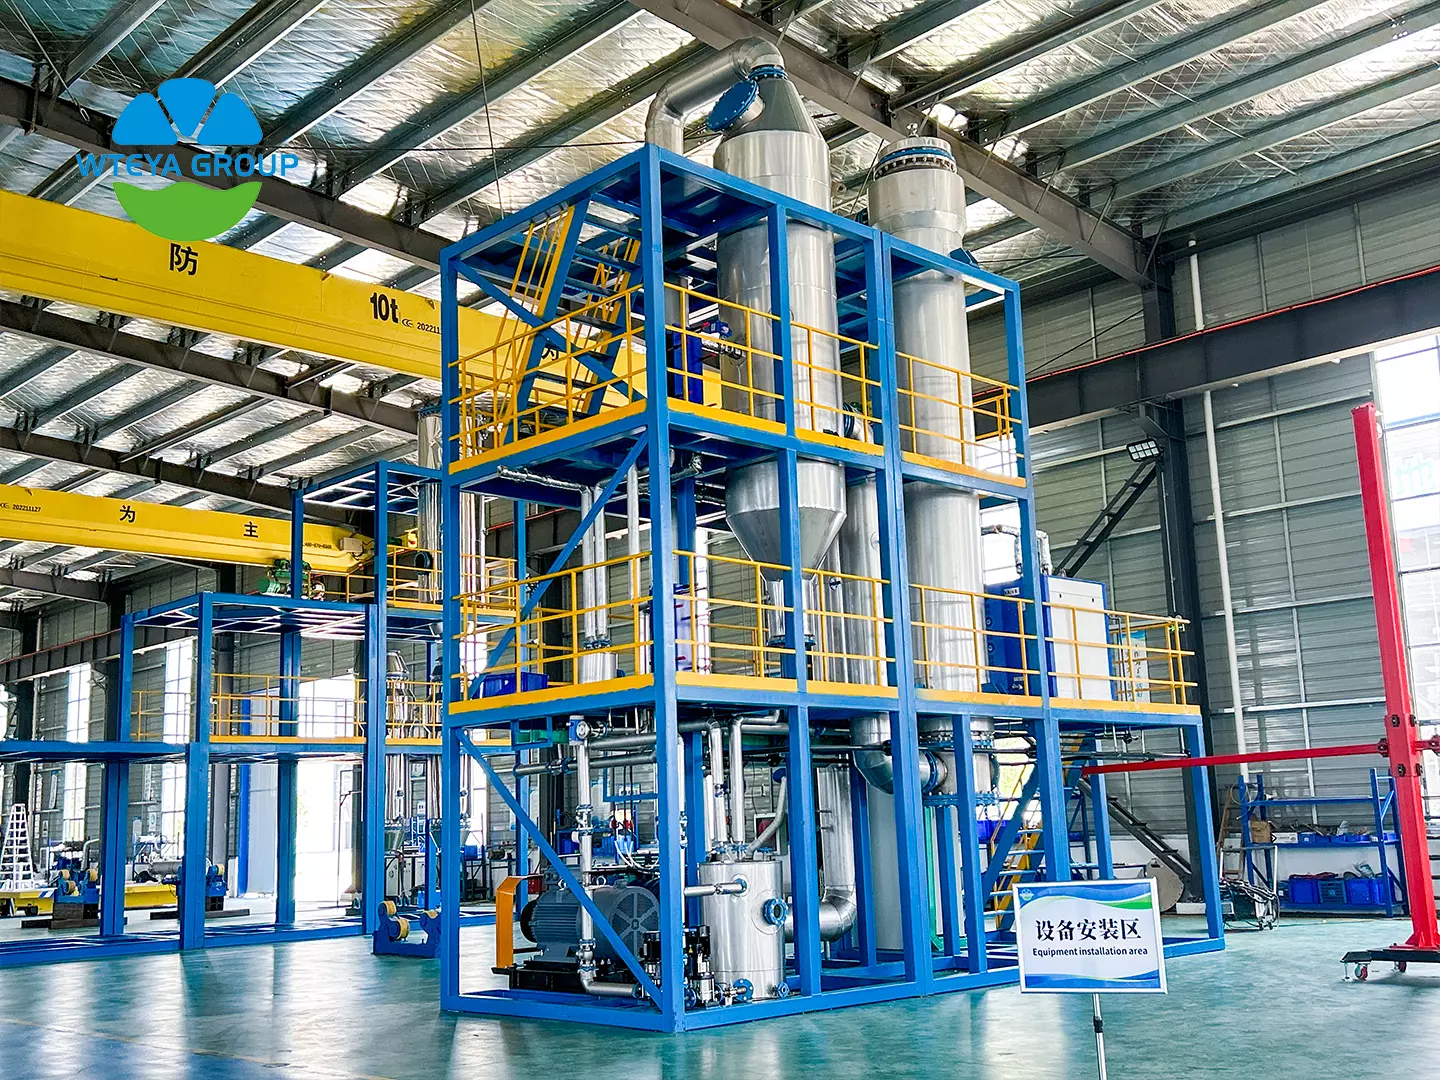
La plupart des projets ZLD d'eau de mine choisissent entre la recompression mécanique des vapeurs (MVR), multi-évaporation à effet et cristalliseur à circulation forcée – souvent une combinaison des trois.
MVR consomme 25 à 45 kWh par tonne d'eau évaporée etnenécessite pas de chaudière à vapeur, ce qui convient aux sites éloignés disposant d'une alimentation fiable. Multi-les unités d'effet ont besoin 0,3 à 0,4 tonne de vapeur par tonne d'eau à travers trois à quatre effets et prend tout son sens là où la chaleur résiduelle existe déjà. La circulation forcée est la méthode par défaut pour le détartrage des saumures, car la vitesse élevée de la liqueur maintient les cristaux en suspension ; le film tombant est réservé à un environnement propre et bas-flux de dureté.
La sélection des matériaux suit leniveau de chlorure : 316L pour faible-service chlorure, 2205 ou 2507 duplex pour chlorure modéré, et titane ou titane-feuilles tubulaires gainées une fois le chlorure passé 50 000 mg/L à température élevée.
📊 Benchmarks énergétiques et de coûts
Un train ZLD complet d’eau de mine tire généralement 15 à 40 kWh par mètre cube d'aliment, contre 2 à 4 kWh/m3 pour l'osmose inverse seule. L'évaporateur représente la majeure partie de cette différence, donc la membrane pré-la concentration est le principal levier sur les coûts d’exploitation.
Produits chimiques - chaux, carbonate de sodium, antitartre et agents denettoyage - ajouter environ 0,3 à 1,0 USD par mètre cube. En revanche, l'eau récupérée remplace l'approvisionnement acheté ou transporté par camion, et le sulfate de sodium ou le chlorure de sodium peuvent être séparés et vendus plus haut. 97% pureté, les revenus du sel compensent une partie du coût d'élimination.
🏆 Pourquoi choisir WTEYA
WTEYA fabrique des équipements d'évaporation et de cristallisation depuis 2009, à partir d'une base de production de 30 000 m2 à Jingshan, Hubei, avec plus de 500 employés et 42 succursales à travers la Chine. Plus de 2 000 clients dans 30 provinces exploitentnotre MVR, multi-systèmes à effets et cristalliseurs.
Pour l'eau de mine,nous proposons l'ensemble du processus (prétraitement, concentration membranaire, évaporation, cristallisation et manipulation du sel) conçu en fonction de l'analyse réelle de l'eau et des conditions du site, avec Services OEM et ODM disponible pour les partenaires. Les configurations standard sont expédiées sous 30 à 60 jours ; Les usines ZLD intégrées suivent un calendrier de projet.
Envoyez-nous votre analyse de l'eau — TDS, dureté, silice, métaux et profil d'écoulement — etnos ingénieurs vous renverront une conception préliminaire du processus et une sélection d'équipement.
❓ Questions fréquemment posées
Quels TDS un système ZLD pour eaux de mine peut-il gérer ?
Les conceptions traitent régulièrement les aliments à partir de 1 000 mg/L à plus de 30 000 mg/L. Au-dessus d'environ 60 000 à 80 000 mg/Les membranes L cessent d'être économiques et la saumure va directement à l'évaporation.
Quelle quantité d’énergie l’eau de mine ZLD consomme-t-elle ?
Attendez-vous à 15 à 40 kWh par mètre cube denourriture pour le train complet. Pré-Se concentrer avec RO devant l'évaporateur est le moyen le plus efficace de rester au bas de l'échelle.
Le système peut-il faire face aux variations saisonnières du débit et au climat froid ?
Oui. L'égalisation pendant 12 à 24 heures et les trains d'évaporation modulaires absorbent les pics ; pour le service hivernal,nous spécifions des cuves isolées, du traçage thermique et des skids intérieurs ou conteneurisés.
WTEYA est un fabricant professionnel d'équipements d'évaporation avec près de 20 ans d'expérience, proposant des solutions ZLD personnalisées et des OEM complets. & Services ODM.
Planifier un appel vidéo avecnos ingénieurs pour explorer vos options.
📲WhatsApp : +86-1800 2840 855
📧 E-mail : infos@wteya.com
🌐 Site Internet : www.wteya.com
Suivant: Pas plus