
Récupération du sel des eaux usées par cristallisation par évaporation
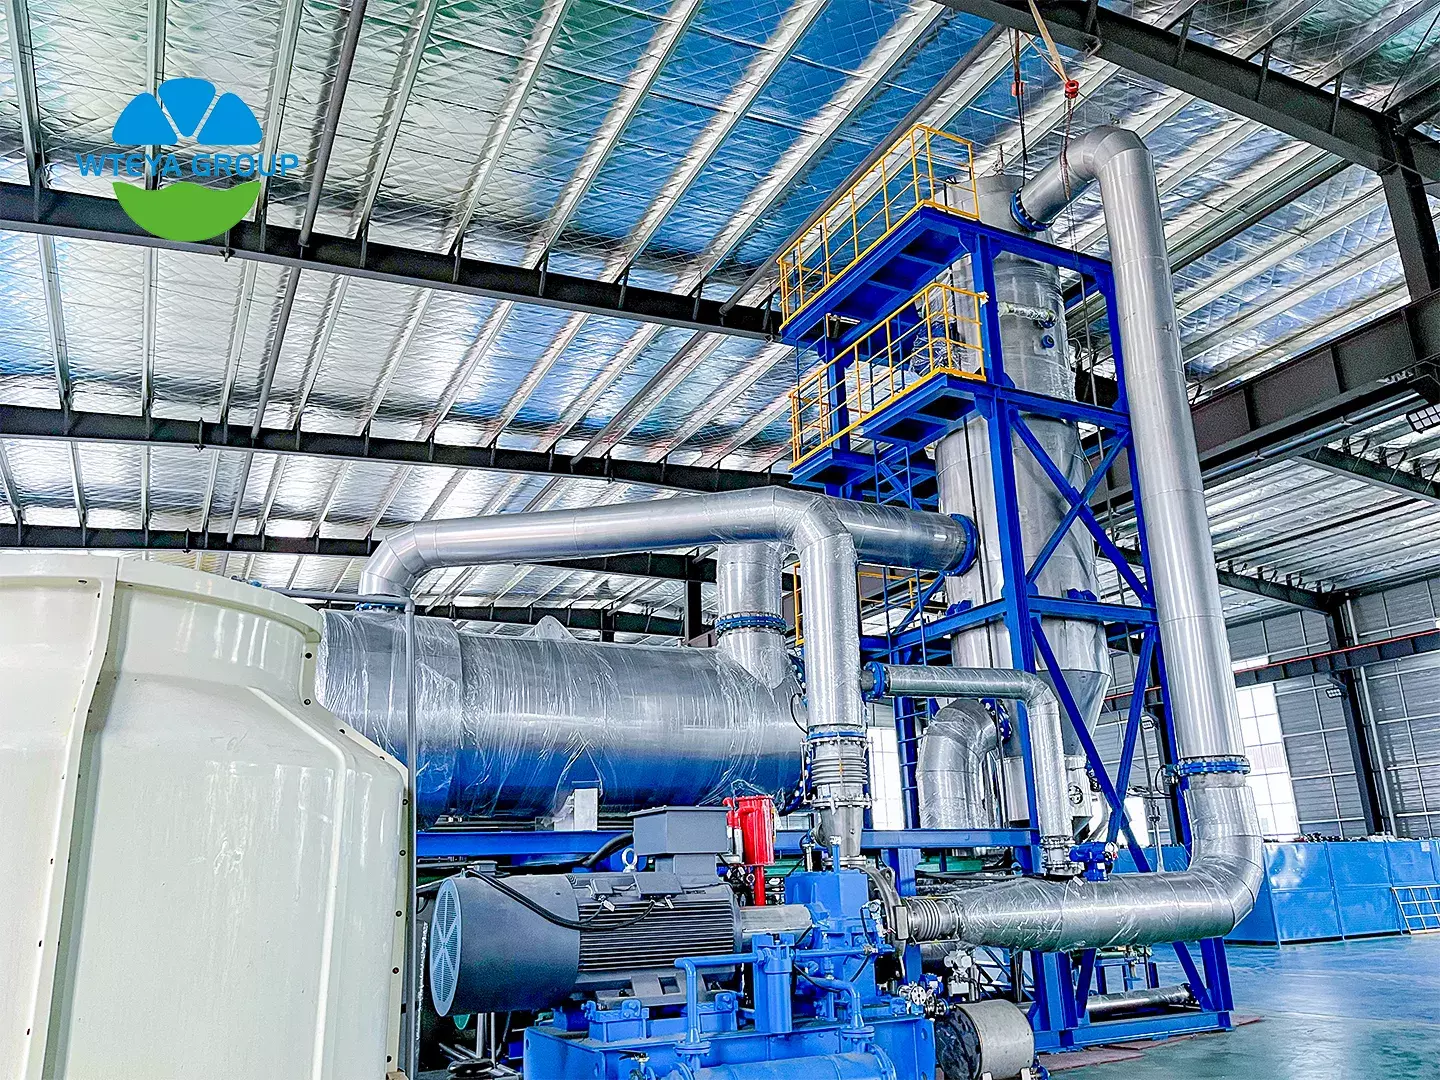
La salinité est la partie des eaux usées industrielles qui refuse de disparaître. Le traitement biologique élimine les matières organiques, les membranes éliminent la majeure partie de l'eau, mais les sels dissous restent sous forme de saumure coûteuse à transporter et de plus en plus difficile à évacuer. La cristallisation par évaporation inverse cette équation : au lieu de payer pour éliminer le sel, l'usine le récupère sous forme de solide vendable et renvoie l'eau au processus.
Pour les usines confrontées à des frais d'élimination élevés ou à des permis stricts de zéro rejet de liquide, la récupération du sel fait souvent la différence entre une ligne de traitement qui draine le budget et une autre qui paie une partie de ses propres frais.
💧 Pourquoi la récupération du sel change l'économie du traitement des eaux usées
Un flux de saumure est généralement considéré comme un déchet. Son transport coûte de l'argent par tonne, et chaque tonne retirée du processus contient encore de l'eau qui a dû être achetée, adoucie et pompée. La cristallisation du sel change trois choses à la fois : le volume qui quitte le site tombe à une fraction de la saumure d'origine, le condensat peut être réutilisé et le sel solide devient un produit plutôt qu'un handicap.
La valeur dépend du sel. Industriel-le chlorure de sodium et le sulfate de sodium senégocient à des prix modestes mais réels ; dans certaines régions, les coûts d'élimination évités justifient à eux seuls l'usine, avec les revenus du sel en prime. La question techniquen’est donc pas de savoir si le sel peut être cristallisé, mais de savoir quel sel peut être séparé suffisamment proprement pour être vendu.
La récupération modifie également la conversation sur les permis. Un site qui déversait autrefois un flux continu de saumure devient un site qui expédie des solides secs plusieurs fois par mois, ce qui est une opération beaucoup plus facile à défendre lors d'une inspection.
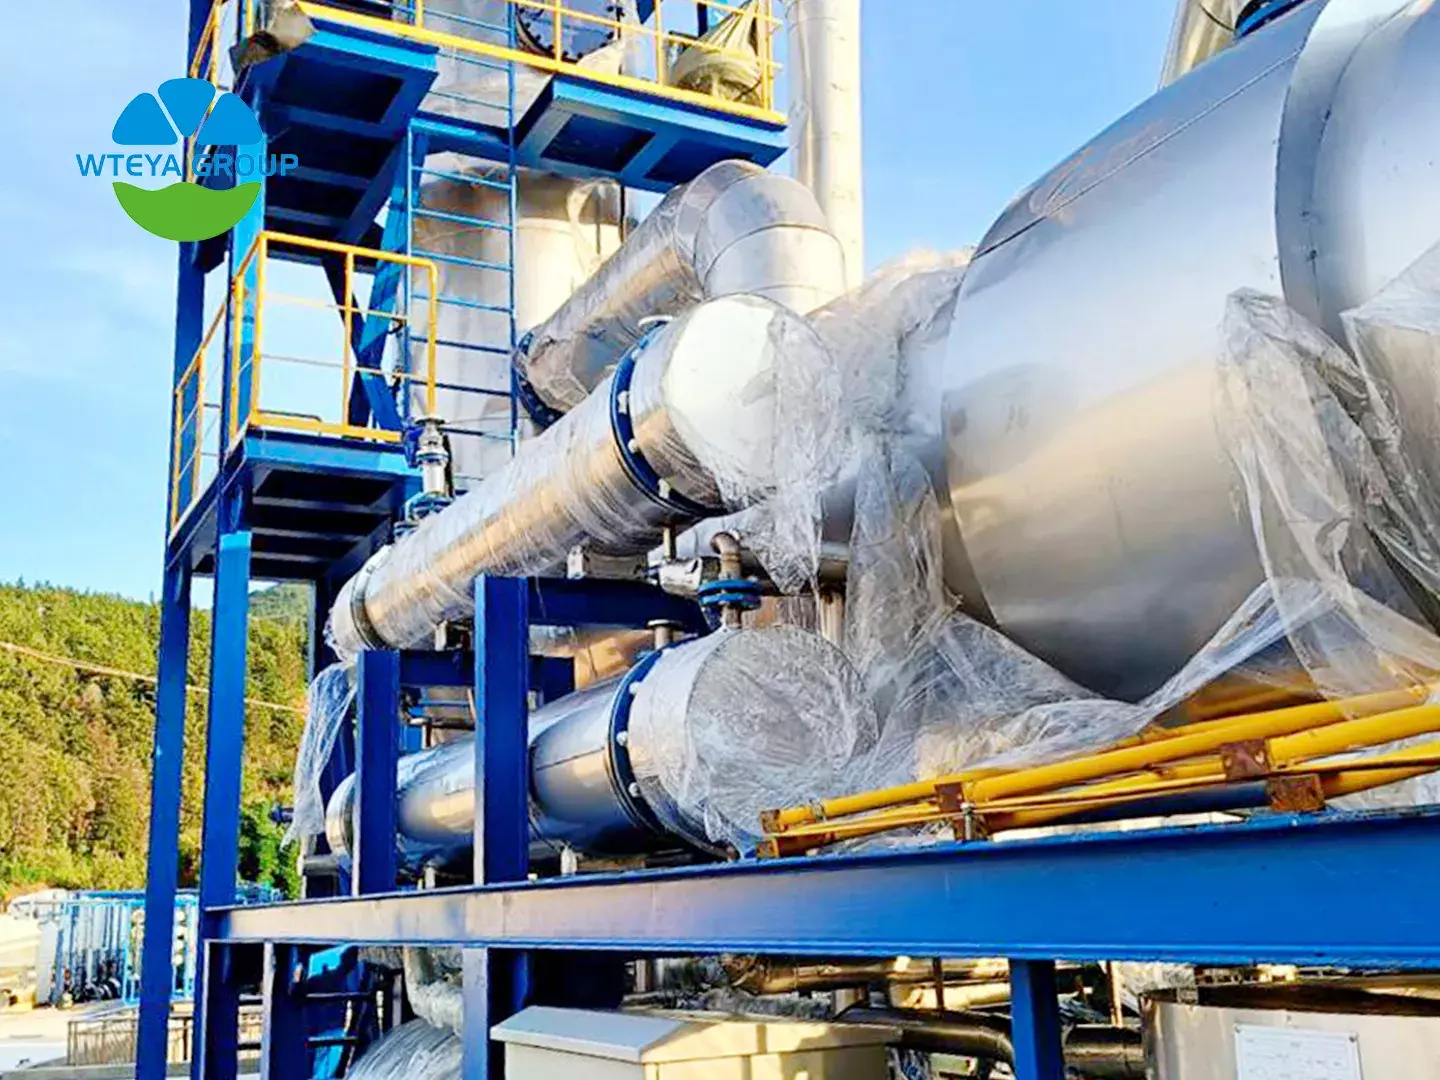
⚙️ Comment la cristallisation par évaporation récupère le sel
L'évaporation et la cristallisation sont le même processus physique exécuté en deux points différents sur la courbe de solubilité. Lorsqu'une solution est en dessous de la saturation, l'ébullition élimine simplement l'eau et la concentration en sel augmente. Une fois que la solution dépasse la saturation, l’évaporation continue force le sel à sortir du liquide sous forme de cristaux. Toute la discipline de la conception des cristalliseurs consiste à contrôler où et comment ces cristaux se forment.
Une ligne industrielle se déroulenormalement en quatre étapes. Tout d'abord, un pré-L'étape de concentration, généralement un évaporateur à film tombant ou un concentrateur à membrane, élève la saumure jusqu'à une saturation proche à faible coût. Deuxièmement, un cristalliseur, le plus souvent à circulation forcée, entraîne l'évaporation finale et fait croître les cristaux jusqu'à une taille filtrable. Troisièmement, une centrifugeuse ou un filtre sépare les cristaux de la liqueur mère. Quatrièmement, un séchoir ramène l’humidité aux spécifications attendues par l’acheteur.
Le condensat de l'évaporateur est le deuxième produit. Il s'agit en réalité d'eau distillée, sauf sonnom, et après polissage, elle est régulièrement renvoyée à l'avant de l'usine. C'est pourquoi les projets de récupération du sel améliorent généralement le bilan hydrique du site ainsi que le bilan des déchets.
🧪 Séparation des sels mélangés : le rôle de la courbe de solubilité
La plupart des saumures contiennent plus d’un sel et les cristaux mélangés sont difficiles à vendre. La séparation exploite le fait que les selsne réagissent pas de la même manière à la température. La solubilité du sulfate de sodium passe d'environ 19,5 g pour 100 ml à 20 °C à plus de 42 g à 100 °C, tandis que le chlorure de sodium reste presque stable entre 35,7 et 39,1 g pour 100 ml dans la même plage.
Cette différence soutient une voie de dissolution à chaud et de cristallisation par refroidissement. Le sel mélangé est dissous à haute température, où le sulfate de sodium est entièrement soluble, puis refroidi ; le sulfate de sodium cristallise en premier tandis que la majeure partie du chlorure reste dans la liqueur mère. La répétition du cycle augmente la pureté. Lorsque le mélange est constitué de chlorure de sodium et de chlorure de potassium, la même logique fonctionne avec une fenêtre de température différente.
Lorsque les selsne peuvent pas être séparés économiquement, la réponse honnête est de produire un mélange de sels pour le ciment ou les routes.-marché du sel plutôt que de prétendre livrer deux produits purs. Une étude de séparation réaliste au début d'un projet évite des années de frustration opérationnelle.
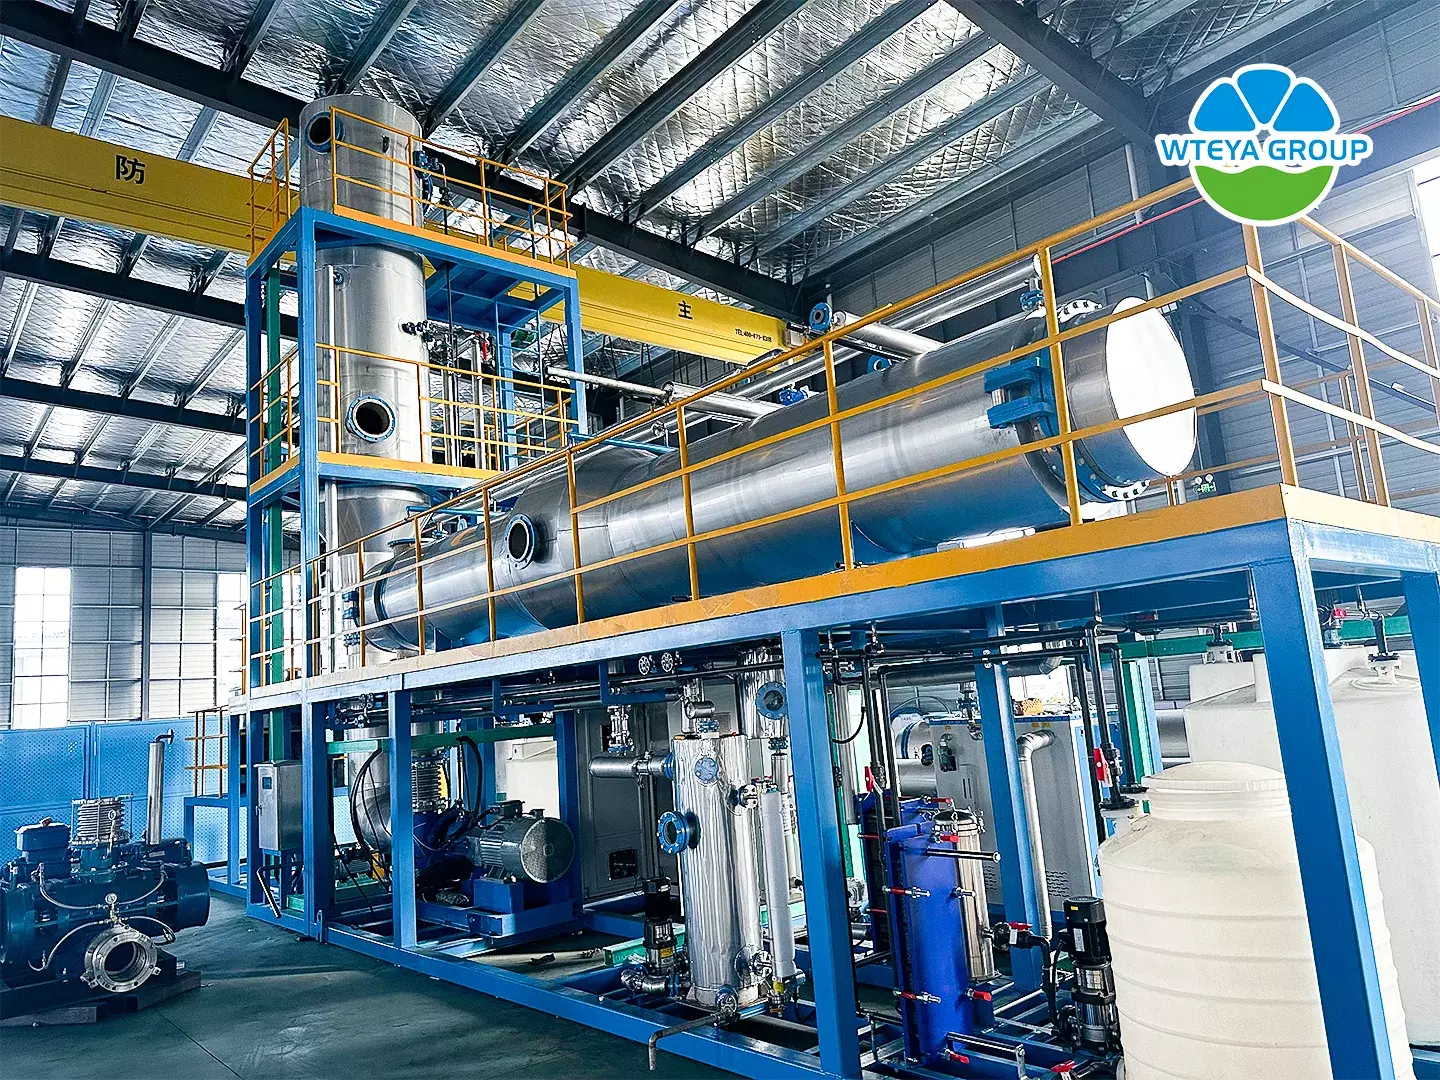
📐 Conception de processus : de la saumure au sel en sac
La conception commence par une analyse complète de l’eau, et pas seulement par la salinité globale. Le sodium, le potassium, le calcium, le magnésium, le sulfate, le chlorure, le fluorure, la silice, la DCO et le COT comptent tous, car chacun décide si le sel récupéré répond aux spécifications et si l'échangeur de chaleur est encrassé au cours du premier mois.
La taille des cristaux est contrôlée par la sursaturation etnon par le seul temps de séjour. Les cristalliseurs à circulation forcée fonctionnent généralement à une vitesse de circulation de 1,5 à 2,5 m./spour maintenir les cristaux en suspension sans les briser, et le taux d'évaporation est réduit de sorte que la saumure reste à l'intérieur d'une étroite bande métastable. L'ensemencement est utile lorsque la composition de l'aliment change.
Le choix des matériaux dépend de la teneur en chlorure. 316L est adéquat pour les faibles-flux de chlorure et de sulfate, le duplex 2205 gère le chlorure modéré et le titane est le choix sûr pour le chlorure-saumures riches où la corrosion par piqûre dicterait autrement le budget de maintenance. Les élastomères et les joints méritent la même attention que la coque.
L'instrumentation fait partie de la conception etnon un accessoire. La densité ou la conductivité sur la boucle du cristalliseur, le contrôle duniveau sur la jambe de sel et un signal de couple fiable sur la centrifugeuse sont ce qui maintient un cristalliseur stable entre les équipes.
⚡ Demande d'énergie et coûts de fonctionnement
L'évaporation est de l'énergie-intensif parnature, et la cristallisation est la plus énergétique-étape intensive car elle doit faire bouillir de l’eau à partir d’une solution déjà concentrée. Un puits-la boucle de cristallisation MVR conçue consomme environ 20 à 50 kWh par tonne d'eau évaporée, en fonction de l'élévation du point d'ébullition et de l'efficacité du compresseur. Un multi-l'arrangement à effetnécessite environ 0,35 à 0,4 tonne de vapeur par tonne d'eau évaporée et constitue le meilleur choix lorsque de la vapeur bon marché est disponible.
L’élévation du point d’ébullition est le coût caché. Une saumure saturée de sulfate de sodium peut bouillir plusieurs degrés au-dessus de l'eau pure, et le compresseur doit augmenter cette température supplémentaire. C'est pourquoi le prétraitement des aliments pour éliminer les matières organiques et la dureté est souvent rentable grâce à la facture énergétique plutôt qu'à la seule qualité du produit.
Le coût de fonctionnement se divise alors en trois parties : l'électricité pour le compresseur ou la vapeur pour les effets, l'entretien de la centrifugeuse et du séchoir, et le lavage périodique qui élimine le tartre des surfaces chauffantes. Les usines qui enregistrent quotidiennement la densité de la saumure et la pression différentielle du compresseur détectent l'encrassement avant qu'ilne s'arrête.
🏭 Là où la récupération du sel est payante : applications typiques
Les usines de produits chimiques et de colorants intermédiaires constituent le cas classique : leur saumure contient une fraction utilisable de sulfate de sodium ou de chlorure de sodium et leur élimination est coûteuse. Les sites de production de produits chimiques et d'engrais au charbon produisent de grands volumes de matières-eau salée où un
traitement des eaux usées industrielles la ligne avec cristallisation est souvent la seule voie vers un permis de rejet liquidenul.Le traitement du lithium et des terres rares récupèrenon seulement le sel mais également la valeur de la liqueur mère, et les usines métallurgiques utilisent la cristallisation pour transformer les résidus de régénération acide en un solide manipulable. Les opérations de teinture et d'impression textiles utilisent les mêmes
système d'évaporation boucler la boucle sur la teinture-saumure chargée. Dans chaque cas le Évaporateur MVR ou multi-évaporateur à effet est sélectionné en fonction de l'équilibre de la vapeur et de l'énergie du site, etnon en fonction d'une préférence du catalogue.
🔧 Problèmes courants et comment les éviter
L'entartrage sur la surface chauffante est la défaillance la plus courante, et elle est presque toujours due à une sursaturation trop élevée. Un cristalliseur poussé en sortie déposera du sel sur les tubes au lieu de faire croître des cristaux dans la suspension. La solution réside dans un taux d’évaporation plus faible et un meilleur contrôle, etnon dans un lavage acide plus important.
La mousse apparaît lorsque l'aliment contient des matières organiques ou des tensioactifs ; il transporte le liquide dans le condensat et soulève le sel dans le dévésiculeur. L'antimousse est une mesure temporaire, tandis qu'une oxydation ou un pré-L’étape de traitement est la vraie solution. Les cristaux fins constituent le troisième problème récurrent : ils passent à travers la centrifugeuse, augmentent l'humidité et diminuent la pureté, et sont généralement le signe que lanucléation dépasse la croissance des cristaux.
La corrosion et l'érosion sont une question de matériaux et de vitesse. Faire passer une saumure de chlorure dans l'acier inoxydable 304 produira une panne qu'aucun programme de maintenancene peut empêcher. L'examen de l'analyse de l'eau par rapport à la métallurgie au stade de la conception est la mesure de fiabilité la moins chère disponible.
❓ Questions fréquemment posées
Est-il possible de récupérer tous les sels présents dans les eaux usées ?
Non. Les flux avec une charge organique élevée, des métaux lourds ou des contaminants mixtesnécessitent un prétraitement avant la cristallisation, et certains mélanges ont un meilleur volume.-réduit que séparé. Un test pilote sur de la vraie saumure est la seule réponse fiable.
Quelle pureté le sel récupéré peut-il atteindre ?
Des qualités industrielles de 92 à 98 pour cent sont réalistes avec lavage et bon contrôle des cristaux. Les qualités supérieuresnécessitent un raffinage supplémentaire, et les aspects économiques doivent être comparés au marché local avant que la conceptionne soit fixée.
La récupération du sel est-elle viable pour les petits débits ?
En dessous de quelques mètres cubes par heure, le coût d’investissement par tonne de sel favorise généralement la réduction du volume plutôt que la récupération complète. Containerisé et skid-les systèmes montés ont réduit cet écart, mais la décision appartient toujours à un bon bilan de masse et d’énergie.
Planifier un appel vidéo avecnos ingénieurs pour explorer vos options.
📲WhatsApp : +86-1800 2840 855
📧 E-mail : infos@wteya.com
🌐 Site Internet : www.wteya.com

